钛旋塞阀旋塞制造 工艺、挑战与关键控制
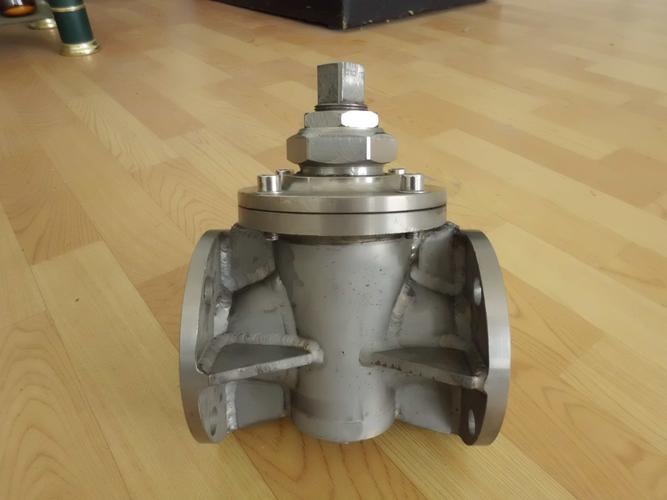
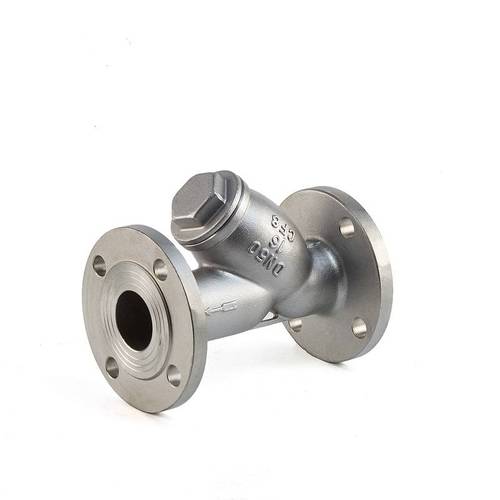
钛旋塞阀因其优异的耐腐蚀性和高强度,被广泛应用于化工、制药、海水淡化等苛刻工况。旋塞作为阀门中的核心运动部件,其制造质量直接决定阀门的密封性能与使用寿命。钛材的特殊物理化学性质给旋塞的加工带来了诸多挑战。本文将系统阐述钛旋塞阀旋塞的制造流程、技术难点及质量控制要点。
一、旋塞的结构特点与材料选择
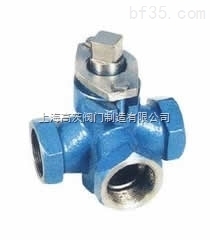
旋塞通常为带通孔的圆锥体或圆柱体,与阀体锥孔配合实现启闭和调节。钛旋塞常用材料包括工业纯钛(如TA2)和钛合金(如TC4),前者耐蚀性优异,后者强度更高。选材需根据介质腐蚀性、温度、压力及成本综合考量。
二、旋塞制造工艺流程
- 毛坯制备:采用棒料锯切或锻造成形,锻造可细化晶粒,提高力学性能。对于大口径旋塞,多采用自由锻或模锻。
- 热处理:钛合金需进行退火以消除内应力,纯钛可省略。热处理在真空炉或惰性气体保护下进行,防止氧化污染。
- 粗加工:车削外圆、端面及锥面,建议使用硬质合金刀具,大前角、低切削速度,并以大量切削液冷却。
- 精加工:锥面精车或磨削,保证锥度与表面粗糙度。对于高密封要求,采用研磨或珩磨。
- 通孔加工:钻孔或镗孔,注意排屑与冷却,防止钛屑燃烧。
- 表面处理:必要时进行阳极氧化或氮化处理,以提高耐磨性。
- 检验:尺寸精度、锥度接触率、表面粗糙度及无损检测。
三、钛材旋塞制造的技术难点
- 导热性差:切削热集中于刀刃,易导致刀具磨损和工件变形。需选用导热性好的刀具材料(如YG类硬质合金)、锋利的刃口和高压冷却。
- 化学活性高:高温下钛易与氧、氮、氢反应生成硬脆层,影响性能。加工时需惰性气体保护,热处理必须在真空或保护气氛下进行。
- 弹性模量低:工件易回弹,影响尺寸精度。需通过多次走刀和小的切削深度控制。
- 易粘刀:钛屑易与刀刃粘结,形成积屑瘤,恶化表面质量。可提高切削速度或使用涂层刀具,并保证充分冷却。
- 锥面配合要求高:旋塞与阀体的锥面接触率需达80%以上,通常需配对研磨,手工技艺要求高。
四、关键质量控制点
- 锥度精度:采用正弦规或三坐标测量,确保角度公差±1′以内。
- 表面粗糙度:锥面Ra≤0.8μm,以保证密封。
- 圆度与圆柱度:普通旋塞圆柱度≤0.005mm。
- 通孔位置度:保证与锥面轴线对称,避免偏心影响流量特性。
- 材质性能:复检化学成分、力学性能及金相组织,确保无污染。
五、制造设备与刀具选择建议
- 车床:数控车床,刚性好,配备高压冷却系统。
- 刀具:金刚石涂层刀具或PVD涂层硬质合金,前角10°~15°,后角6°~8°。
- 磨削:白刚玉或立方氮化硼砂轮,低速磨削,避免烧伤。
- 研磨:使用铸铁研具和金刚石研磨膏,分粗研和精研。
六、
钛旋塞的制造是一项技术密集型工作,涉及材料、机械加工、热处理及检测等多学科知识。只有严格控制每一道工序,并针对钛的特性优化工艺参数,才能生产出高性能、长寿命的钛旋塞阀。随着新材料和精密加工技术的发展,钛旋塞的制造水平将不断提升,满足更苛刻的工业需求。
如若转载,请注明出处:http://www.langbennet.com/product/42.html
更新时间:2026-10-01 05:33:06